


Peças de ferramentas elétricas usinadas com precisão CNC | Torneamento tipo suíço e OEM personalizado
Quando o projeto de uma ferramenta elétrica passa do protótipo para a produção, as peças que normalmente causam problemas são os pequenos componentes rotativos e de carcaça: eixos de motor, eixos de transmissão, eixos estriados, mangas de válvula e carcaças que precisam manter uma tolerância rígida ao longo do tempo. A questão de fornecimento não é se um fornecedor pode usinar uma amostra, mas se a mesma máquina CNC, material e processo de retificação podem fornecer as mesmas dimensões na 5.000ª peça. É aí que as peças de ferramentas elétricas usinadas com precisão CNC são importantes, e é por isso que construímos nossa linha de produção em torno do torneamento longitudinal do tipo suíço, fresamento CNC, retificação centerless e retificação cilíndrica, apoiada por equipamentos de inspeção importados.
O que significa precisão em componentes de ferramentas elétricas
Para componentes de ferramentas elétricas, a precisão não é um número abstrato. É a diferença entre um eixo que funciona suavemente a 20.000 RPM e outro que cria vibração, desgaste do rolamento ou redução da vida útil da ferramenta. As tolerâncias práticas nessas peças geralmente incluem diâmetros de ±0,005 mm, circularidade dentro de alguns mícrons e valores Ra de rugosidade superficial na faixa de 0,2 a 0,8 µm. O mesmo se aplica à concentricidade entre um munhão retificado e uma operação fresada.
Cada peça de ferramenta elétrica possui um requisito de usinagem específico. Um eixo delgado com uma alta relação comprimento/diâmetro é melhor feito em um torno tipo suíço, porque a bucha guia suporta o material próximo ao ponto de corte e reduz a deflexão. Uma carcaça ou luva de válvula com furos cruzados e faces planas precisa de um centro de usinagem ou de torneamento com ferramenta acionada. Um assento de rolamento, como um anel de rolamento ou um diâmetro de eixo estriado, geralmente precisa de retificação sem centro ou cilíndrica após o torneamento para atingir o diâmetro final, arredondamento e acabamento superficial.
As características mais difíceis de manter são muitas vezes as transições entre furos perfurados, planos fresados e diâmetros retificados. Uma peça que é torneada em uma configuração e fresada em outra pode desviar de posição. Ao planear as operações em torno de um dado claro, mantemos as relações estáveis.
Materiais que alteram o plano de usinagem
O material também muda a estratégia. O aço inoxidável e o aço para rolamentos são comuns em eixos e buchas, enquanto o alumínio e o latão aparecem em caixas e peças elétricas. Cada material tem comportamento de cavaco, velocidades de corte e requisitos de tratamento térmico diferentes, portanto, um fornecedor confiável precisa ajustar os avanços, velocidades e ferramentas de acordo.
Peças para ferramentas elétricas que fabricamos
Nossa linha padrão inclui muitas peças que aparecem dentro de ferramentas elétricas e seus conjuntos de acionamento. As peças abaixo são exemplos típicos, e também podemos usinar desenhos personalizados que não cabem em um catálogo fixo.
- Eixos de motor CNC e eixos de transmissão
- Eixos de alta velocidade, eixos delgados e eixos estriados
- Eixos de engrenagens planetárias e eixos de engrenagens de precisão
- Mangas de válvula, mangas de válvula solenóide e componentes da carcaça base
- Êmbolos, varetas, pinos de localização e polias sincronizadoras
Tanto para protótipos quanto para séries de produção, podemos trabalhar com barras ou peças pré-forjadas, dependendo do tamanho da peça e da taxa de avanço necessária. Para uma visão mais ampla das peças que fabricamos para esta indústria, consulte nossa página de componentes de ferramentas elétricas CNC. Se você precisar de uma peça que não esteja listada, nosso Peças de ferramentas elétricas usinadas com precisão CNC é o ponto de partida certo porque combina experiência, planejamento de processos e inspeção sob o mesmo teto.
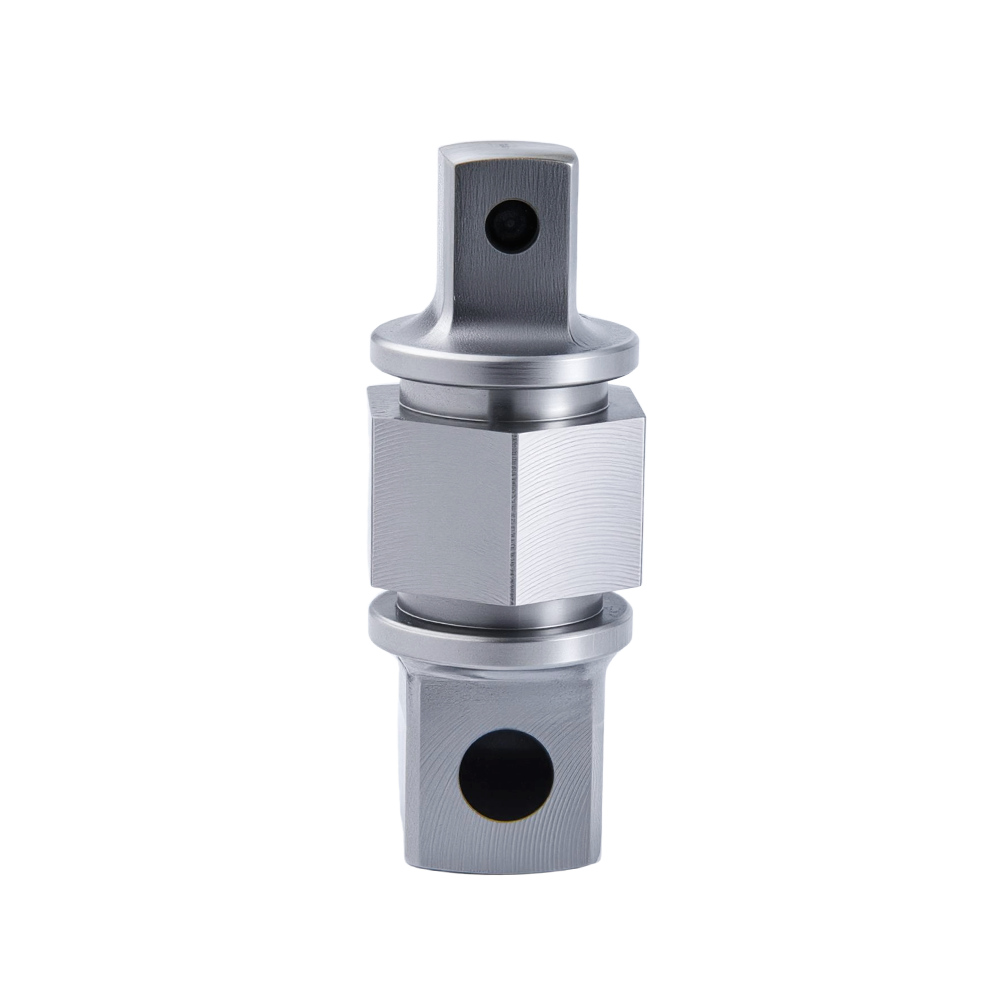 Componentes de ferramentas elétricas usinadas em CNC de precisão Explore nossas peças usinadas com precisão CNC para ferramentas elétricas, incluindo componentes de transmissão, eixos de engrenagem, engrenagens de módulos pequenos e eixos de motor. Esses componentes garantem confiabilidade em aplicações exigentes, apoiados por nossa experiência em planejamento e inspeção de processos. Ver Produto →
A sequência de usinagem por trás das peças confiáveis de ferramentas elétricas
A precisão repetível vem de um processo estruturado, não de uma única máquina. Esta é a sequência que aplicamos à maioria dos componentes rotativos de ferramentas elétricas:
| Operação | Equipamento Típico | O que ele controla |
|---|---|---|
| Torneamento tipo suíço | Torno Star CNC tipo suíço | Diâmetro, comprimento e retilineidade em eixos longos e delgados |
| Torneamento/fresamento CNC | Tornos CNC e centros de usinagem | Planos fresados, furos cruzados, ranhuras e recursos de torneamento secundário |
| Retificação sem centro ou cilíndrica | Retificadoras sem centro e cilíndricas | D.E. final, circularidade e acabamento superficial em munhões de rolamento |
| Lavagem de peças | Arruelas industriais | Remove cavacos, óleo e líquido refrigerante antes da inspeção |
| Inspeção | Ferramentas de medição importadas | Verifica dimensões, tolerâncias posicionais e qualidade da superfície |
Exemplo: um eixo de motor aterrado para uma ferramenta sem fio
Para um típico eixo de motor de ferramenta sem fio, a configuração começa com o torneamento tipo suíço. A barra é apoiada próxima à aresta de corte, para que o eixo possa ser usinado em seu comprimento final sem dobrar. A peça bruta é girada para deixar 0,2 mm de material de retificação no munhão do rolamento. Após o tratamento térmico, o eixo passa para a retificação cilíndrica para trazer o diâmetro para a faixa de ±0,005 mm. Finalmente, a peça é verificada em um testador de superfície e um medidor de diâmetro. Esta sequência mantém a remoção de material sob controle e preserva a microestrutura da superfície do rolamento.
Ter todas essas etapas sob o mesmo teto é importante porque reduz erros de entrega e dá à equipe de produção controle sobre todo o caminho de fabricação. Se um eixo for girado até um diâmetro quase final e depois retificado na mesma instalação, a cadeia de tolerância permanecerá curta.
Considerações de compra de OEM para peças de ferramentas elétricas
Ao comprar peças de ferramentas elétricas usinadas com precisão CNC, a cotação mais baixa geralmente não é a escolha mais econômica no longo prazo. O fornecedor que puder comprovar o controle do processo e responder às alterações no desenho evitará retrabalho, falhas em campo e lançamentos atrasados.
Comece com um pacote de desenho completo. Inclua o grau do material, dureza, tolerâncias exigidas e acabamento superficial. Se uma dimensão crítica precisar ser mantida após o tratamento térmico, especifique isso antecipadamente. Em seguida, defina o volume e o lead time esperado. Uma tiragem de protótipo de 50 peças pode ser usada no torno tipo suíço com barra, enquanto uma tiragem de produção de 50.000 peças pode justificar ferramentas de formato personalizado ou acessórios de retificação.
- Envie o desenho 2D/3D com chamadas de tolerância e valores de acabamento superficial.
- Especifique o grau do material, a dureza e quaisquer regras de tratamento pré ou pós-térmico.
- Indique a quantidade do protótipo, a quantidade de produção e o prazo de entrega necessário.
- Solicite um relatório de inspeção do primeiro artigo e quaisquer certificados de material necessários.
Pergunte também sobre relatórios de inspeção. Fabricamos essas peças de acordo com o seu desenho e podemos fornecer resultados de medição para as dimensões críticas. Para feedback de projeto para fabricação ou trabalho personalizado que vai além de uma peça padrão, nossa página de usinagem CNC para OEM descreve como lidamos com os desenhos do cliente e o planejamento do processo.
Quer você precise de um eixo para uma serra circular compacta, uma bucha para uma furadeira de alto torque ou uma carcaça para uma ferramenta elétrica industrial, o método de fabricação deve corresponder ao desenho e ao volume de produção. Combinado com torneamento suíço, fresamento CNC e retificação internos, podemos usinar peças de ferramentas elétricas com as tolerâncias que a produção repetível exige.
-
Peças de resfriamento de líquido usinadas com precisão CNC: tolerâncias, materiais, vedação
Um bloco de água pode passar em todos os relatórios dimensionais e ainda assim pingar na bancada de testes, porque a ranhura do anel de vedação saiu da máquina alguns centésimos de milímetro aci...
-
Peças automotivas usinadas com precisão CNC: materiais, tolerâncias e aplicações
Cada partida confiante em uma manhã de inverno, cada trecho tranquilo da rodovia, cada aplicação suave dos freios depende de centenas de pequenas peças de metal fazendo seu trabalho sem reclamar...
-
Peças automotivas usinadas com precisão CNC: materiais, tolerâncias e como escolher o fabricante certo
Peças automotivas usinadas com precisão CNC são componentes produzidos por processos de fabricação subtrativos controlados por computador – torneamento, fresamento, furação, retificação e usi...
-
O papel da usinagem CNC de precisão na fabricação de peças de ferramentas elétricas de alto desempenho
O que é usinagem CNC de precisão A usinagem de precisão CNC é um processo de fabricação controlado por computador que remove material de peças metálicas ou plásticas usando ferramentas de ...
-
Usinagem de precisão em um torno CNC tipo suíço Processo completo
Por dentro da usinagem CNC do tipo suíço: da matéria-prima à peça acabada Tornos CNC tipo suíço são amplamente utilizados para usinar peças de pequeno diâmetro e alta relação comprimento/d...
-
Como as peças de resfriamento líquido usinadas em CNC de alta precisão resolvem os desafios térmicos críticos do dimensionamento do poder de computação de IA?
A rápida expansão das cargas de trabalho de inteligência artificial impôs demandas térmicas sem precedentes ao hardware de computação, impulsionando uma evolução correspondente na engenharia de ...

- Produtos
- Peças automotivas usinadas com precisão CNC
- Peças de resfriamento líquido usinadas com precisão CNC
- Peças de ferramentas elétricas usinadas com precisão CNC
- Componentes ópticos usinados com precisão CNC
- Personalizar
- Torneamento Suíço
- Centro de Usinagem
- Fresamento e Torneamento CNC
- Máquina retificadora sem centro
- Máquina retificadora cilíndrica
- Contato
-
-
TEL: +86-0574-62480516

-
E-mail: [email protected]

-
Phone: +86-13175199595

-
Address: Endereço: No. 6 Shiji 1st Road, Zona de Desenvolvimento Mazhu Doumen, cidade de Yuyao, província de Zhejiang, China

-

